药品行业全自动装盒机的现状与发展趋势
随着医药工业的快速发展和GMP(药品生产质量管理规范)要求的不断提高,药品包装环节的自动化、智能化水平已成为衡量制药企业综合竞争力的重要指标之一。全自动装盒机作为药品后道包装的核心设备,其技术现状与未来走向备受行业关注。
一、药品全自动装盒机的应用现状
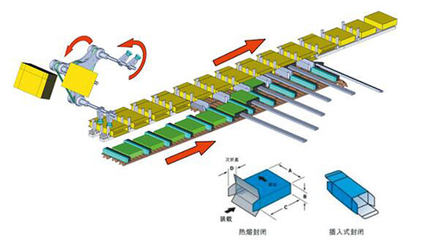
当前,国内药品生产领域所使用的全自动装盒机已基本实现国产化替代,并在中低速市场占据主导地位。设备通常集成了说明书折叠、纸盒成型、药品入盒、打码、剔废等功能,可与泡罩包装机、瓶装线、枕式包装机等前端设备联动,形成完整的包装联线。
从技术层面看,现状呈现以下特点:
- 模块化与柔性化设计普及。主流机型普遍采用模块化结构,通过更换少量零部件即可适应不同规格的纸盒与药品,换产时间从过去的数小时缩短至30分钟以内。
- 运动控制技术成熟。伺服驱动系统、电子凸轮、多轴同步控制已广泛应用,装盒速度稳定在80-150盒/分钟,部分高速机型可达300盒/分钟以上,定位精度满足药品包装的严苛要求。
- 检测与剔除功能完善。缺药、缺说明书、空盒、破损盒等在线检测及自动剔除装置已成为标配,有效保障出厂药品的包装完整性。
- 符合GMP与数据完整性要求。设备接触药品部分采用316L不锈钢及食品级材料,可实现在线清洗(CIP)和灭菌;控制系统支持审计追踪、电子签名,满足FDA 21 CFR Part 11及中国GMP附录《计算机化系统》的要求。
但目前也存在一些突出问题。多数国产中低速装盒机在高速运行下的稳定性、对异形盒与极小盒的适应性、无故障运行时间等方面,与国际一流品牌仍有差距。部分老线设备智能化程度低,数据孤岛现象明显,难以接入MES(制造执行系统)和工业互联网平台。
二、行业驱动因素与挑战
推动药品全自动装盒机持续升级的因素主要有三方面。一是政策法规趋严。新版GMP及《药品记录与数据管理要求》促使企业淘汰半自动及手工包装环节,加快自动化改造。二是 labor 成本上升与招工困难。包装工人流动性大、培训成本高,倒逼企业以机器换人。三是药品集采与降本增效。带量采购压缩利润空间,药企更加关注包装线的综合效率(OEE)与能耗。
与此行业也面临多重挑战。药品规格繁多、批量差异大,要求装盒机具备极高的柔性;生物药、细胞治疗等新兴领域对无菌、低损伤包装提出新要求;工业互联网与智能制造的推进,要求设备具备开放的数据接口和边缘计算能力。这些都对设备制造商的技术积淀与场景理解能力构成考验。
三、未来发展趋势
综合技术演进与市场需求,药品全自动装盒机将呈现以下发展趋势:
- 高速高精与直驱化。为解决国产设备在300盒/分钟以上速度区间的稳定性问题,直线电机、力矩电机等直驱技术将逐步替代部分传统机械传动,减少磨损与维护点,提升动态响应精度。
- 智能化与自适应控制。基于机器视觉和AI算法,装盒机将实现纸盒姿态自适应矫正、药品排列实时优化、工艺参数自动调节等功能。数字孪生技术可用于虚拟调试和预测性维护,缩短新品导入周期。
- 柔性化与一机多用。通过可重构设计、快速换模系统和配方管理,同一台设备可兼顾泡罩板、瓶、袋、管等多种剂型的内包物装盒需求,适应小批量、多品种的药品生产新模式。
- 联线与整线集成。全自动装盒机将从单机设备向“泡罩-装盒-裹包-装箱-码垛”整线交钥匙工程方向发展,由统一的SCADA系统进行调度,实现包材流转、质量追溯和生产排程的一体化管理。
- 无菌化与小型化。针对生物制剂、无菌制剂,装盒机将更便于在隔离器或RABS(限制进入屏障系统)内操作,满足无菌保证水平要求,同时减小占地面积。
- 绿色低碳设计。通过轻量化材料、高效伺服电机、能量回馈单元和可降解包材适应性优化,降低设备能耗与包材浪费,契合制药行业环保法规和ESG目标。
四、
我国药品全自动装盒机正处于从“有”到“优”、从单机自动化向整线智能化跨越的关键阶段。在制药行业高质量发展与智能制造的双重驱动下,设备制造商需紧盯药品法规与生产工艺痛点,加快高速直驱、机器视觉、数字化接口等技术的融合应用,而药企则应结合自身工况,理性规划送盒机模块、在线检测等配置,避免功能冗余与投资浪费。未来三到五年,具备高柔性、高可靠性、强数据交互能力的药品全自动装盒机将成为主流选择。
如若转载,请注明出处:http://www.hbxllyy.com/product/40.html
更新时间:2026-10-30 07:42:36